注塑電鍍與熱鍍工藝在21.2mm~22mm裝飾條中的應(yīng)用及金屬門窗工程施工要點(diǎn)
一、引言
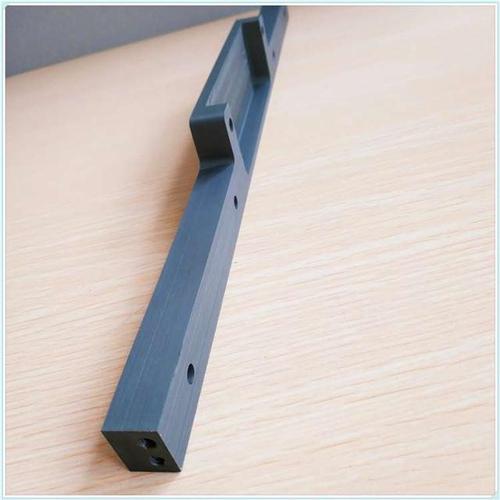
在現(xiàn)代建筑裝飾與金屬門窗工程中,裝飾條作為提升整體美觀度和結(jié)構(gòu)完整性的重要部件,其表面處理工藝直接影響產(chǎn)品的耐候性、裝飾效果和使用壽命。本文圍繞注塑制作工藝中的電鍍與熱鍍兩種表面處理方式,結(jié)合21.2mm~22mm規(guī)格裝飾條的產(chǎn)品特征,探討其在金屬門窗工程施工中的應(yīng)用要點(diǎn)。
二、注塑制作工藝概述
注塑成型是將熔融塑料注入模具型腔,經(jīng)冷卻固化后獲得所需形狀制品的加工方法。該工藝具有生產(chǎn)效率高、尺寸精度好、可批量生產(chǎn)復(fù)雜形狀等優(yōu)點(diǎn),廣泛應(yīng)用于裝飾條基材的制造。對于21.2mm~22mm規(guī)格的裝飾條,注塑工藝需重點(diǎn)控制以下參數(shù):
- 料筒溫度:根據(jù)塑料種類(如ABS、PC/ABS合金等)設(shè)定,通常為220℃~260℃;
- 模具溫度:控制在40℃~80℃,以保證表面光潔度;
- 注射壓力:60~100MPa,確保薄壁長條充分填充;
- 冷卻時間:根據(jù)截面厚度合理設(shè)定,防止變形。
注塑基材的表面質(zhì)量直接決定后續(xù)電鍍或熱鍍的結(jié)合力與外觀效果,因此脫模后需進(jìn)行去毛刺、除油、活化等前處理。
三、電鍍表面處理工藝
塑料電鍍是在注塑件表面通過化學(xué)與電化學(xué)方法沉積金屬層的過程,適用于ABS等可鍍塑料。典型流程為:
- 化學(xué)除油:去除表面脫模劑和油污;
- 粗化:使用鉻酸-硫酸混合液蝕刻表面,形成微觀粗糙以增強(qiáng)附著力;
- 敏化-活化:沉積錫鈀或銀催化中心;
- 化學(xué)鎳:形成導(dǎo)電底層(厚度約0.3~0.8μm);
- 電鍍銅:增厚導(dǎo)電層并提高光澤(10~20μm);
- 電鍍鎳:提供耐蝕性與硬度(5~10μm);
- 電鍍鉻:最終裝飾層(0.1~0.5μm),呈鏡面或啞光效果。
產(chǎn)品特征適配性:對于21.2mm~22mm裝飾條,電鍍后可獲得高光澤金屬質(zhì)感,色澤均勻,適合高檔門窗的邊角裝飾。但需注意電鍍層在彎折或沖擊下易開裂,故施工中應(yīng)避免過度彎折。
四、熱鍍表面處理工藝
熱鍍(熱浸鍍)是將處理后的基材浸入熔融金屬液中,形成合金化鍍層的工藝。裝飾條常用熱鍍鋅、熱鍍鋁或熱鍍鋅鋁合金。工藝特點(diǎn):
- 前處理:脫脂、酸洗、助鍍(氯化鋅銨溶液);
- 熱浸溫度:鋅液440℃~460℃,鋁液650℃~700℃;
- 鍍層厚度:一般30~80μm,遠(yuǎn)厚于電鍍層;
- 冷卻與后處理:空冷或水冷,必要時鈍化。
產(chǎn)品特征適配性:熱鍍層厚、耐蝕性優(yōu)異,但外觀較粗糙,尺寸增加明顯(可達(dá)0.1mm)。對于21.2mm~22mm裝飾條,若用于室外金屬門窗工程的防護(hù)性線條,熱鍍更合適;但若追求鏡面裝飾效果,則電鍍更優(yōu)。熱鍍后需檢查鍍層附著力和尺寸變化,確保安裝配合。
五、兩種工藝對比
| 對比項(xiàng) | 電鍍 | 熱鍍 |
|--------|------|------|
| 鍍層厚度 | 0.1~20μm | 30~80μm |
| 耐蝕性 | 中等 | 優(yōu)異 |
| 外觀 | 鏡面/啞光裝飾性強(qiáng) | 粗糙、啞光 |
| 附著力 | 較好(受化學(xué)處理影響) | 優(yōu)良(合金層) |
| 適用環(huán)境 | 室內(nèi)裝飾 | 室內(nèi)外防護(hù) |
| 尺寸變化 | 可忽略 | 常有0.1mm以上增厚 |
| 相對成本 | 中高 | 中低 |
六、金屬門窗工程施工要點(diǎn)
在金屬門窗工程中,21.2mm~22mm裝飾條的安裝質(zhì)量直接影響門窗的密封性與美觀。施工時應(yīng)遵守以下要點(diǎn):
6.1 材料復(fù)驗(yàn)
- 核對裝飾條規(guī)格(21.2mm~22mm)與圖紙一致性;
- 檢查表面處理層:電鍍條無起皮、泛黃、麻點(diǎn);熱鍍條無漏鍍、鋅瘤、毛刺;
- 抽檢鍍層附著力和耐鹽霧性能。
6.2 測量放線
根據(jù)門窗框料位置彈出裝飾條中心線,21.2~22mm截面宜預(yù)留±0.5mm安裝余量,避免過緊導(dǎo)致鍍層刮傷。
6.3 切割與加工
- 使用細(xì)齒鋸或?qū)S眯筒那懈顧C(jī),切割面需補(bǔ)涂防銹漆(熱鍍條)或防銹底漆(電鍍條切割端);
- 禁止使用砂輪切割以免高溫破壞鍍層。
6.4 安裝固定
- 卡扣式安裝:確認(rèn)卡槽尺寸在21.2mm~22mm公差內(nèi),避免強(qiáng)行敲擊;
- 螺釘固定:優(yōu)先使用不銹鋼自攻釘,鉆孔處涂密封膠防止電化學(xué)腐蝕;
- 轉(zhuǎn)角和對接處用同色密封膠或連接件處理。
6.5 成品保護(hù)
- 安裝后及時清除表面膠漬和手印;
- 電鍍條可貼保護(hù)膜,熱鍍條可刷清漆暫時防護(hù);
- 避免焊接火花和切割磨屑粘附于裝飾面。
6.6 分項(xiàng)工程驗(yàn)收
按《建筑裝飾裝修工程質(zhì)量驗(yàn)收標(biāo)準(zhǔn)》GB 50210及《金屬門窗工程施工規(guī)范》要求,裝飾條安裝應(yīng)牢固端正、接口平滑、色差一致,允許偏差:安裝位置≤2mm,縫寬≤0.5mm(密拼)。
七、
注塑電鍍與熱鍍表面處理各有優(yōu)勢,需依據(jù)21.2mm~22mm裝飾條的使用場景合理選擇:電鍍適宜室內(nèi)高裝飾要求,熱鍍適宜較惡劣環(huán)境的防護(hù)。在金屬門窗工程施工中,從選材、切割到安裝全鏈條落實(shí)工藝要點(diǎn),方能保證裝飾與防護(hù)功能兼得,實(shí)現(xiàn)工程整體品質(zhì)目標(biāo)。復(fù)合表面處理技術(shù)(如電鍍+噴涂)將進(jìn)一步提升裝飾條的耐候性與裝飾多樣性。
最新產(chǎn)品